-


-


-


-


WeChat

-
whatsapp

Qingdao Zhaoyuqi Mechanical Engineering Co.,Ltd
Qingdao Zhaoyuqi Mechanical Engineering Co.,Ltd
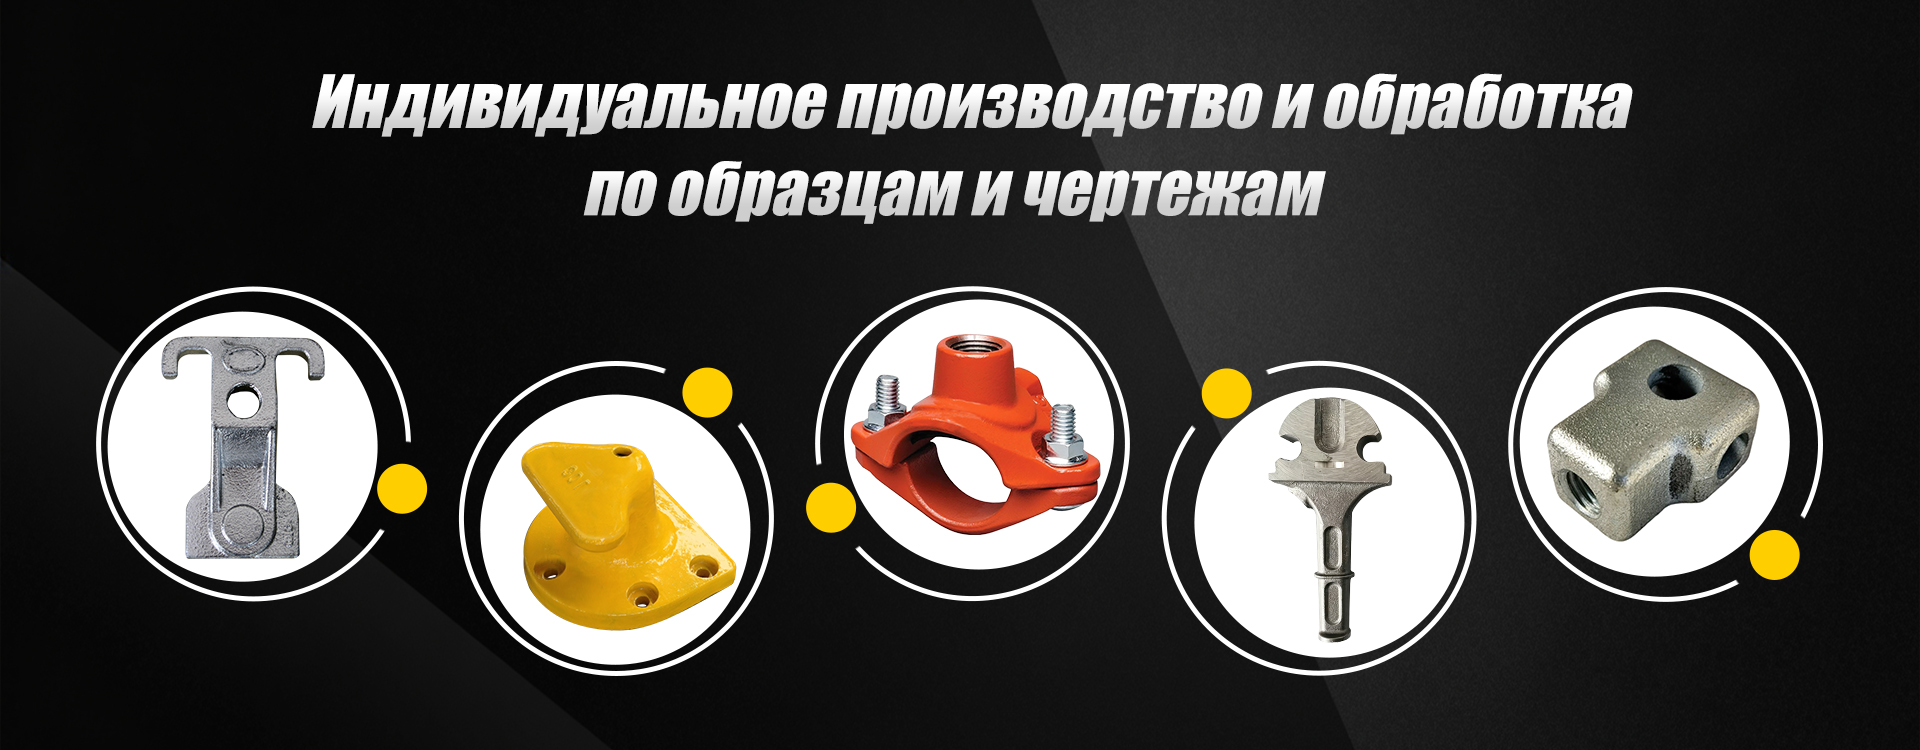
Produsele noastre
Qingdao Zhaoyuqi Mechanical Engineering Co.,Ltd
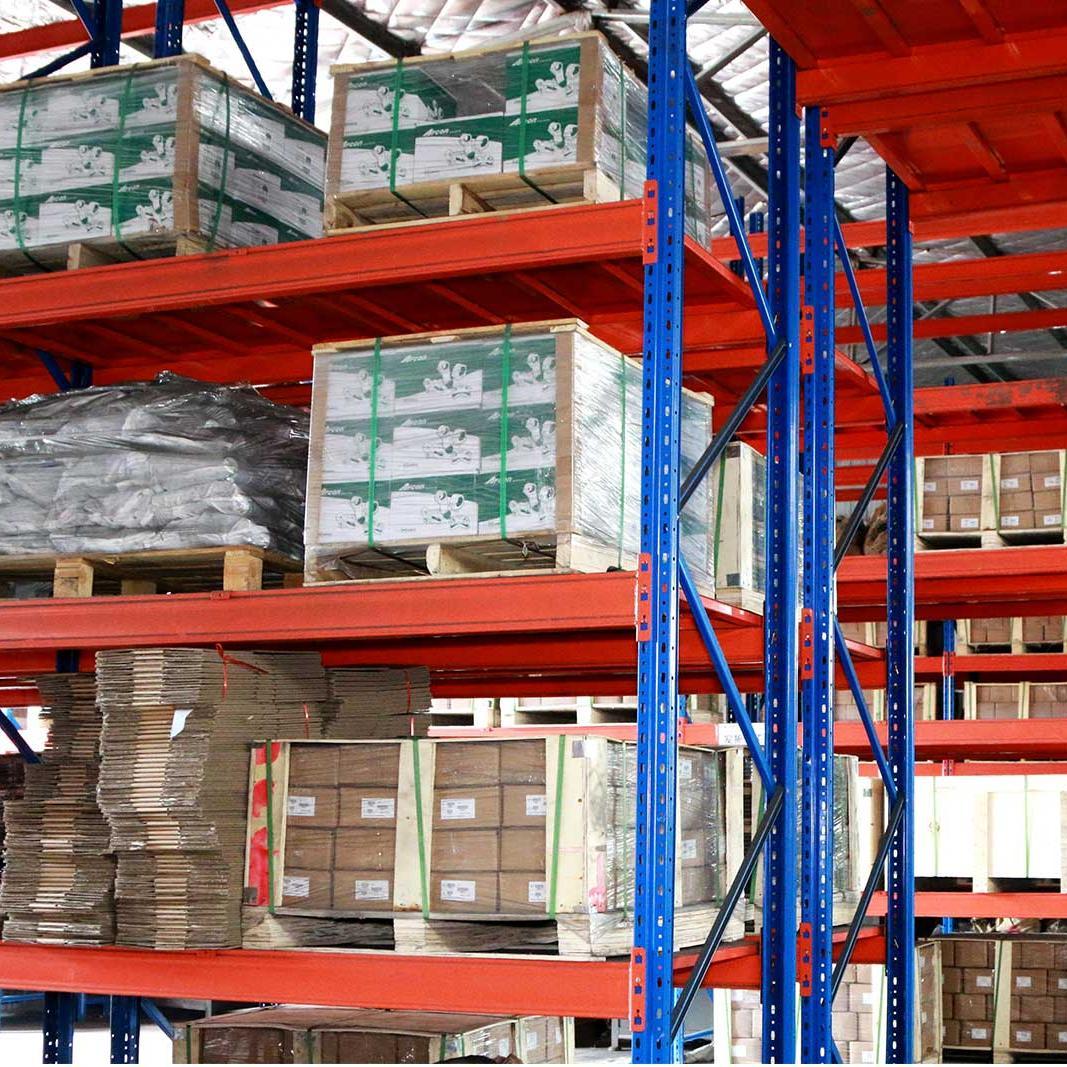
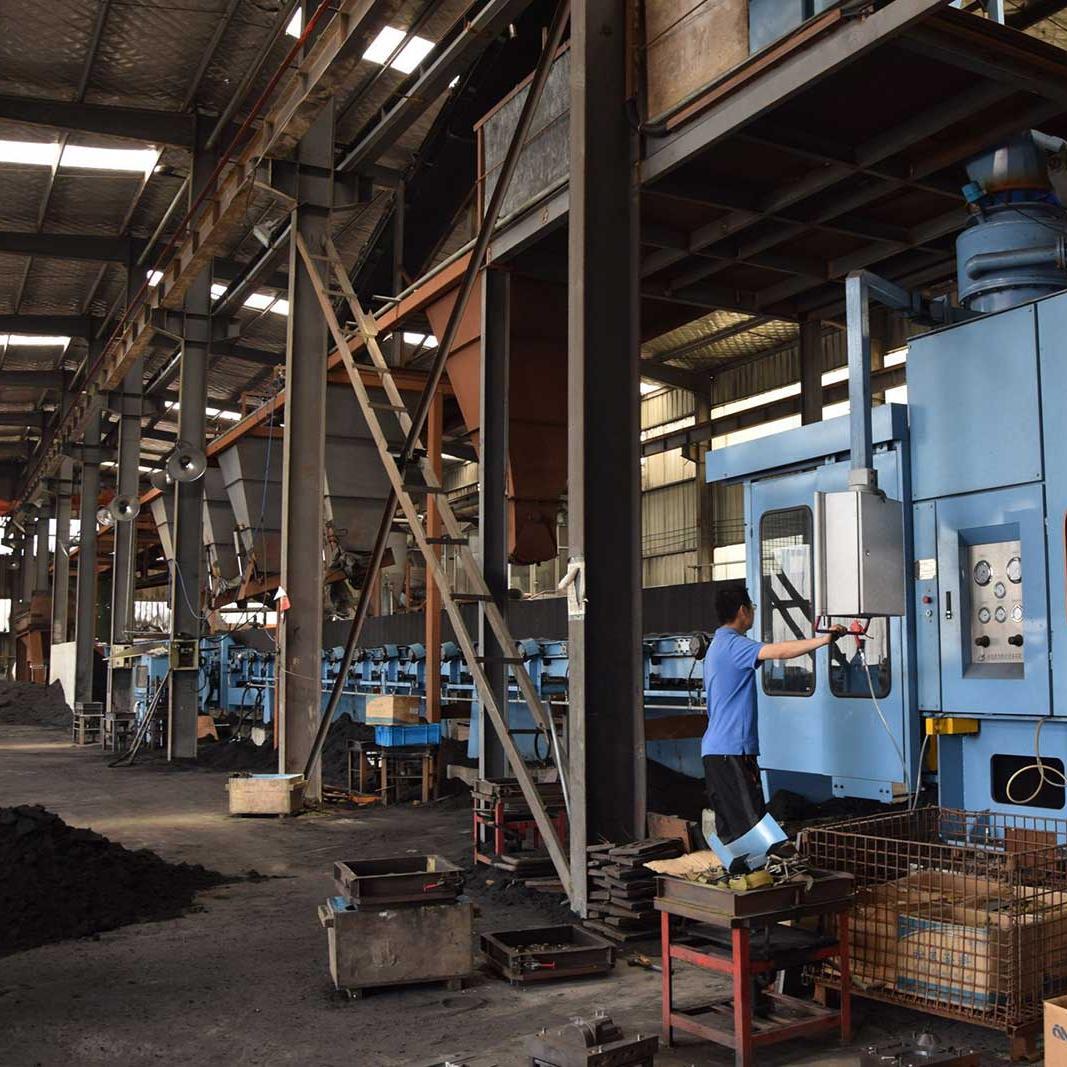
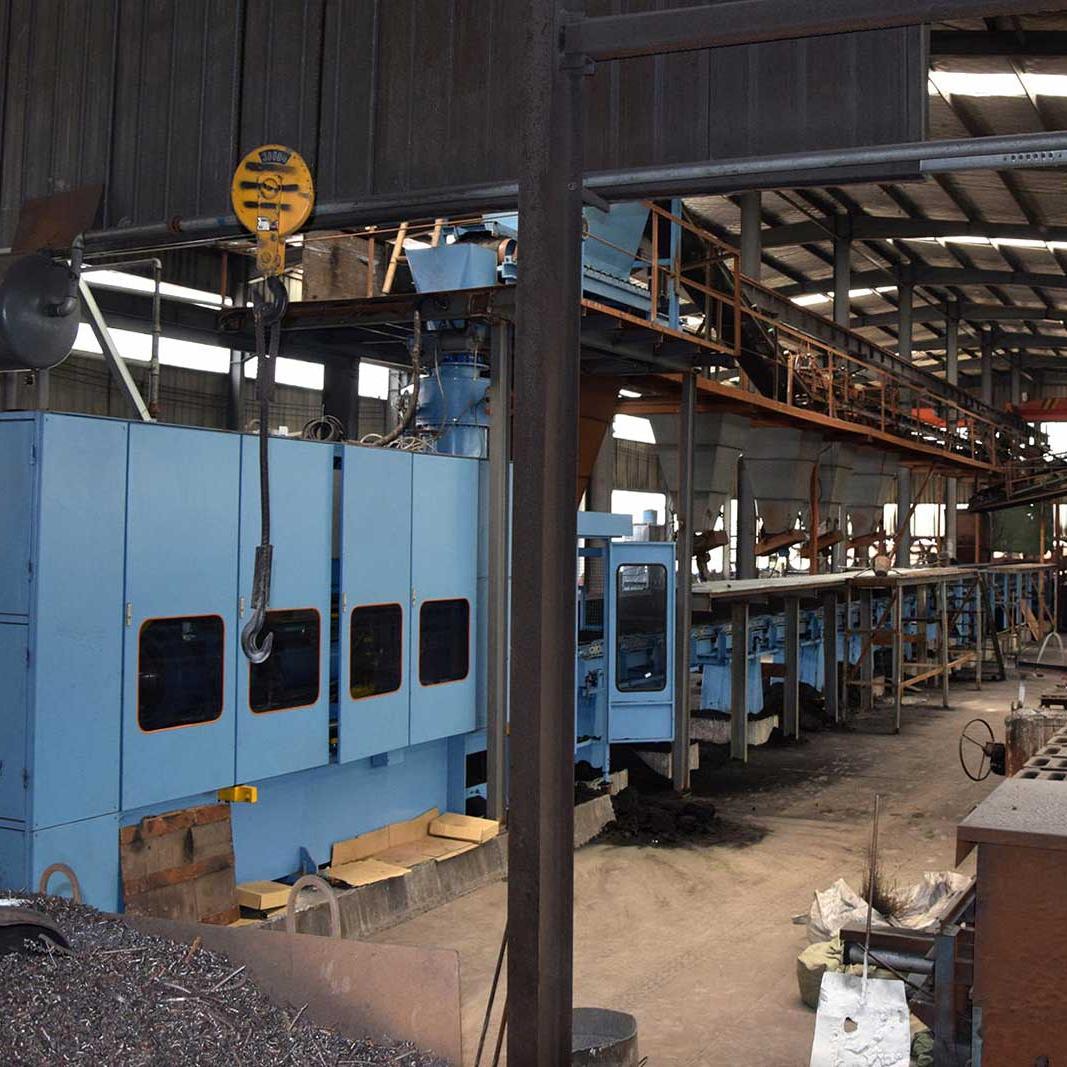
Qingdao Zhaoyuqi Mechanical Engineering Co.,Ltd a fost fondată în 2005. Este situat în Qingdao, care este un oraș-port. Fabrica noastră este specializată în servicii OEM personalizate de turnare a fierului de peste 20 de ani. Principalele materiale pe care le folosim sunt fonta ductilă, fonta cenușie, oțelul și aliajele metalice. Am trecut de certificarea ISO 9000 din 2005.
Mai multe detalii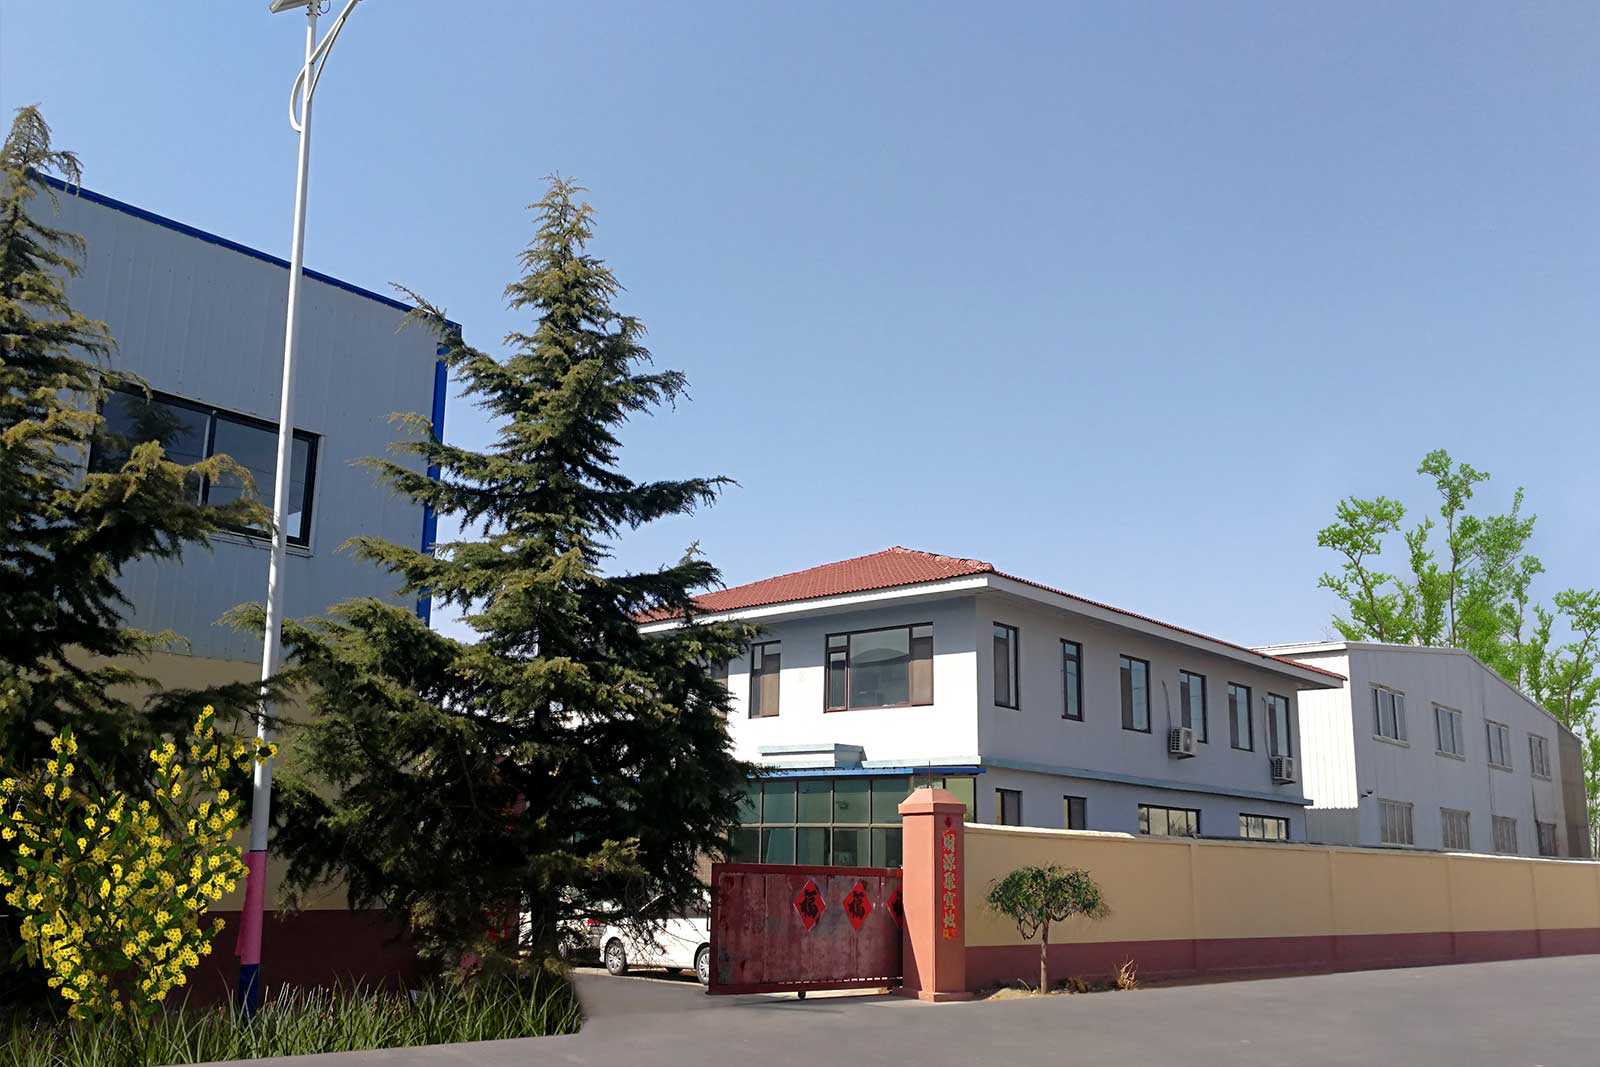
Echipa de service profesională, garanție de service post-vânzare
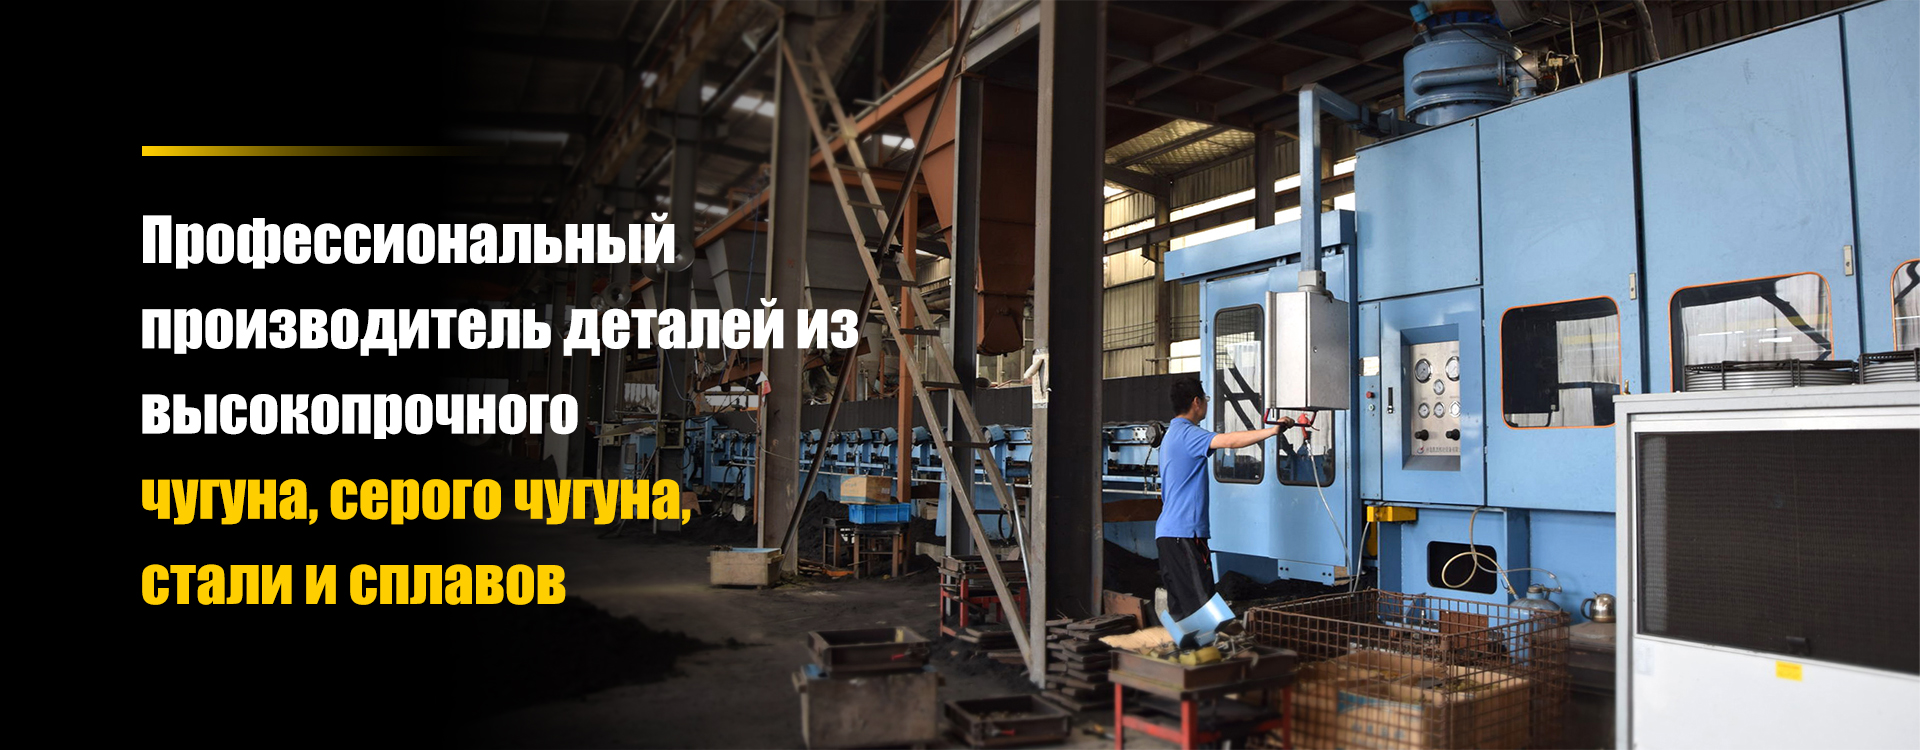
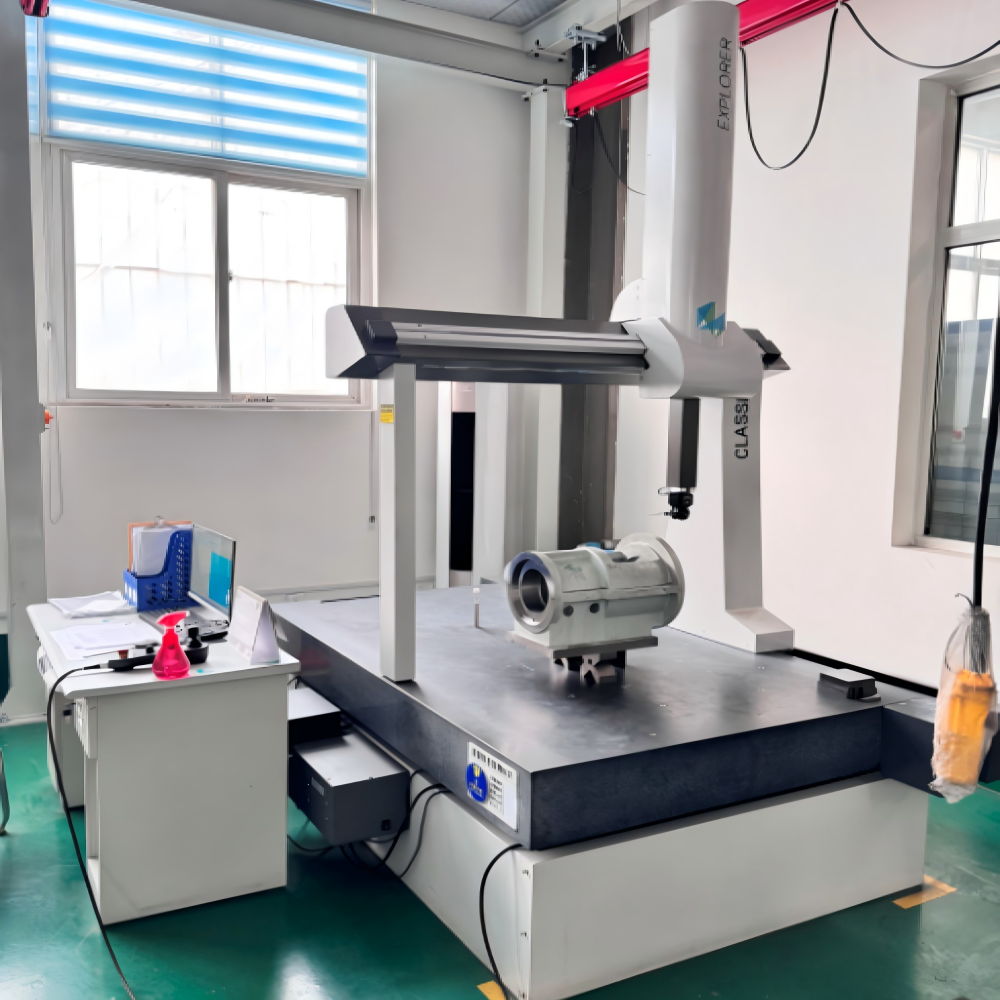
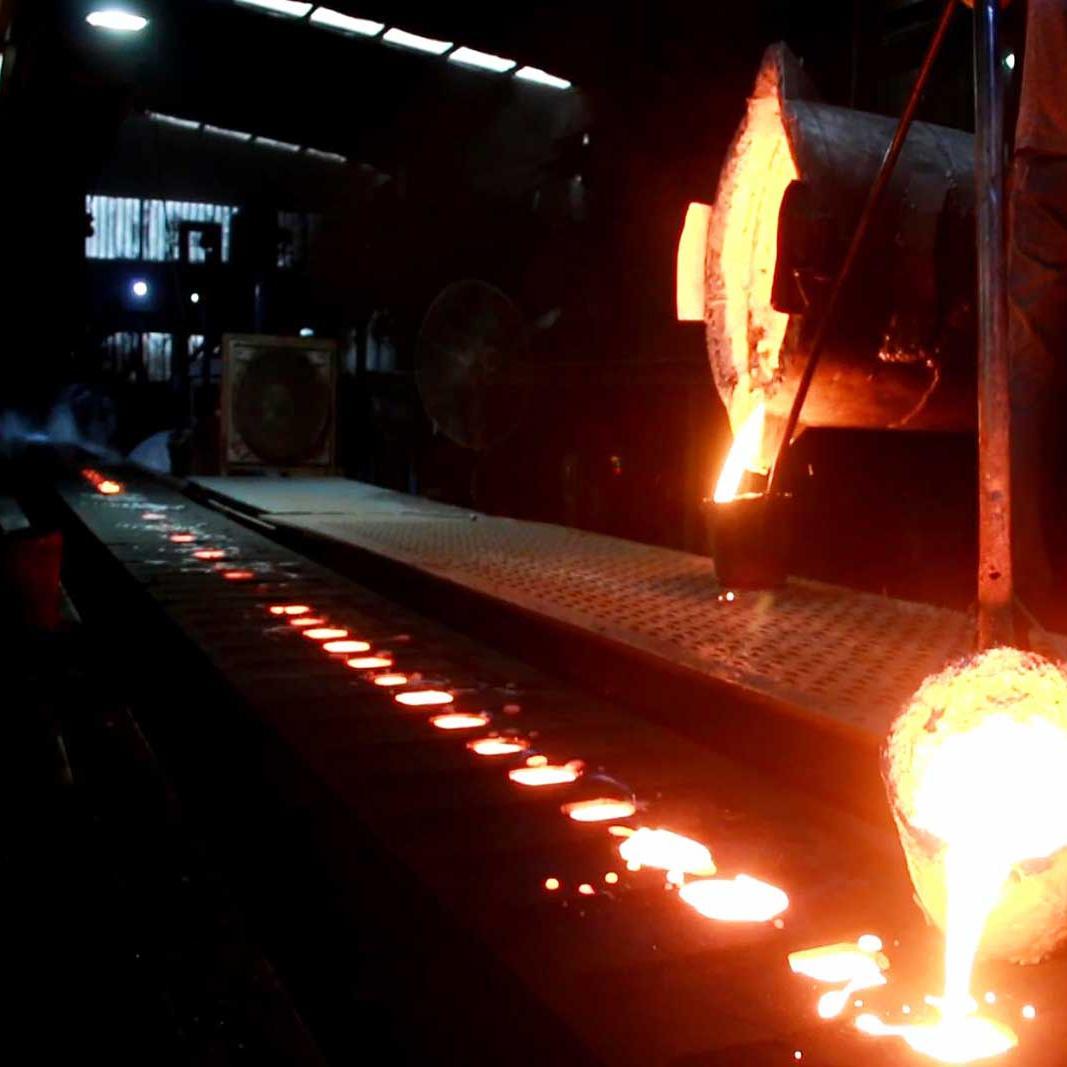
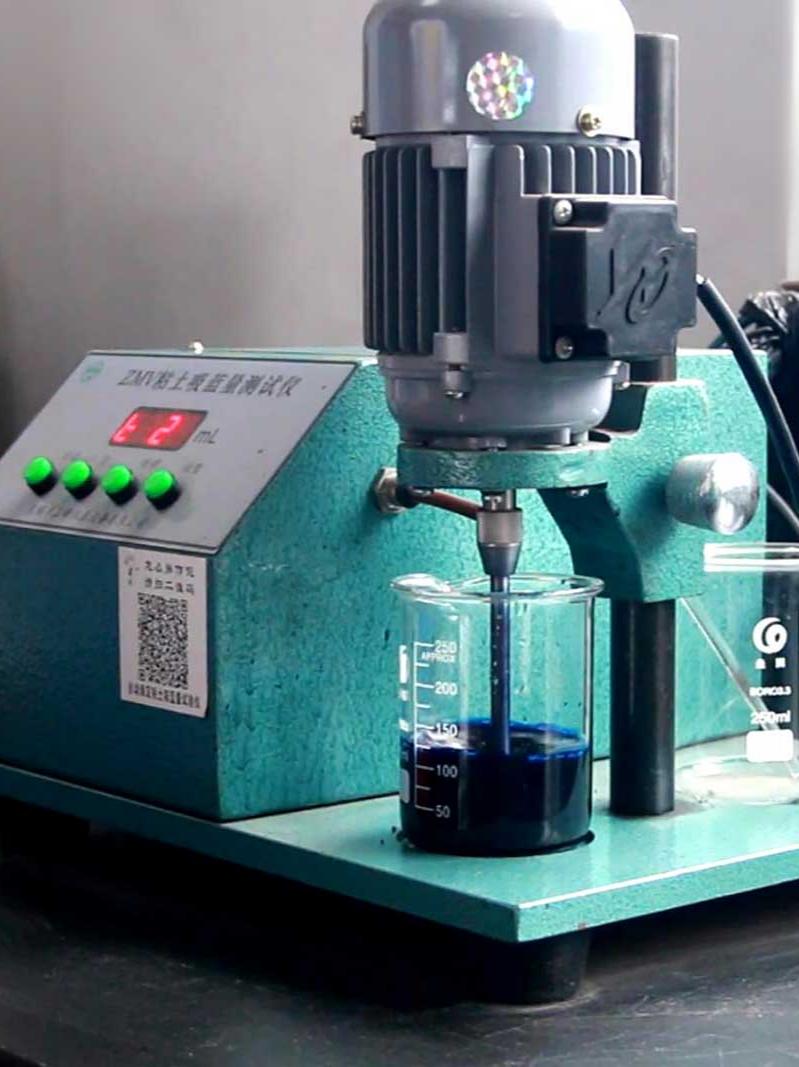
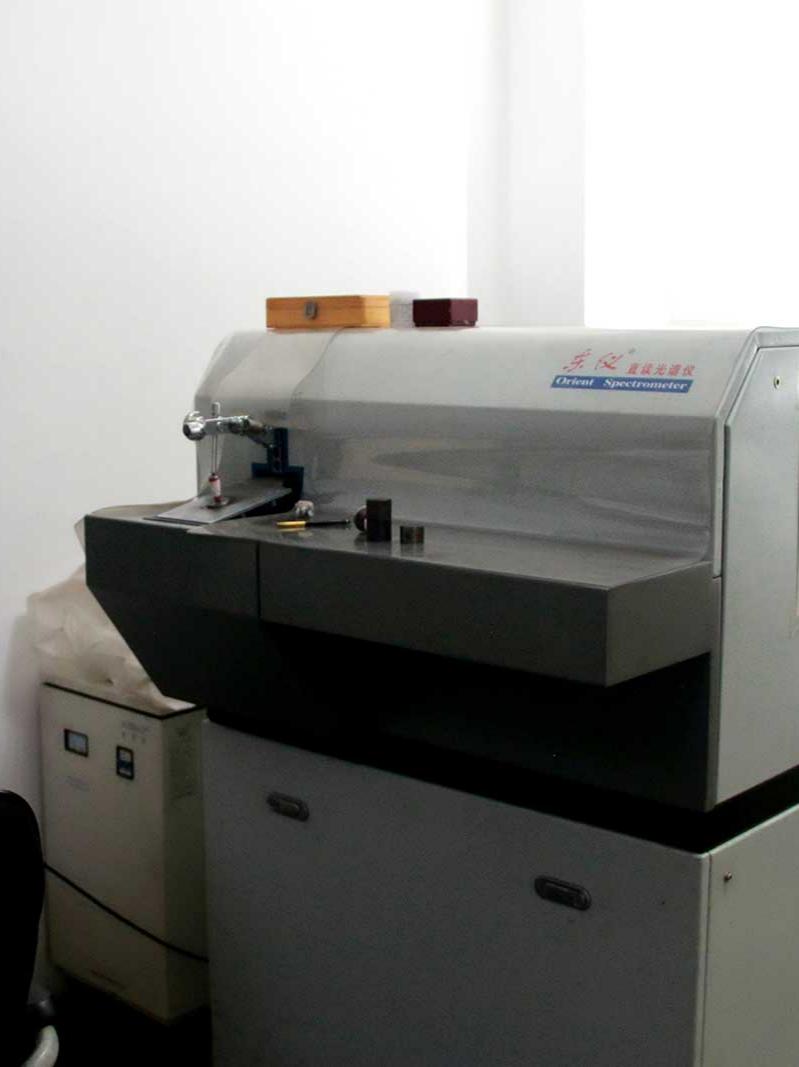
Compania pune producția de produse de înaltă calitate pe primul loc, tratează calitatea ca pe viață, conduce constant dezvoltarea industriei și a trecut certificarea ISO 9000 în 2015. În prezent, compania are peste 100 de angajați, o echipă profesionistă de cercetare și dezvoltare, echipamente de producție excelente și o linie de turnare DISA. Este una dintre primele întreprinderi de topire a cuptoarelor electrice din regiune. Introducerea echipamentelor avansate de control și măsurare și a inspectorilor profesioniști, atât interni cât și străini, ne permite să răspundem nevoilor clienților.
- Mulți ani de experiență în industria de turnătorie
- Timp scurt de livrare și logistică la timp
- Efectuarea precisă a probelor, eficiența ridicată a producției de scule, economisirea timpului și a costurilor

Aflați mai multe despre Fabrica de turnare în nisip OEM
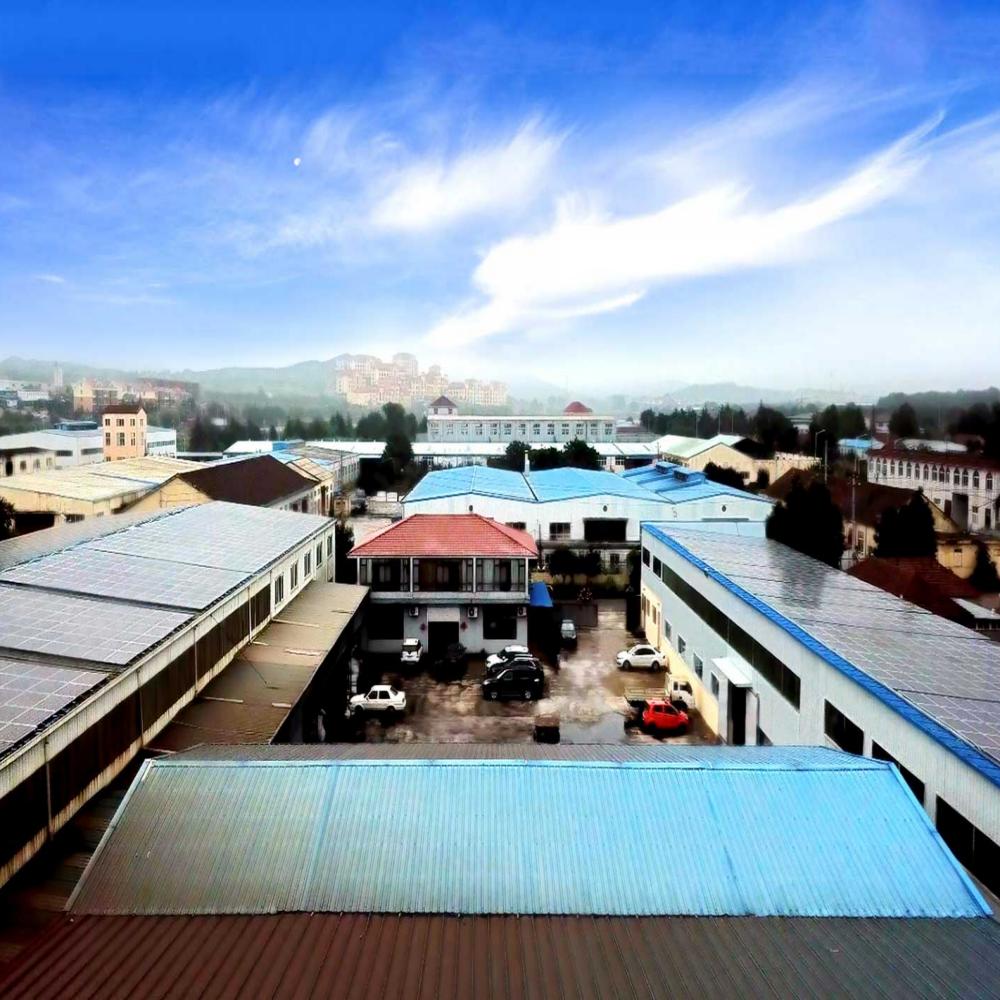
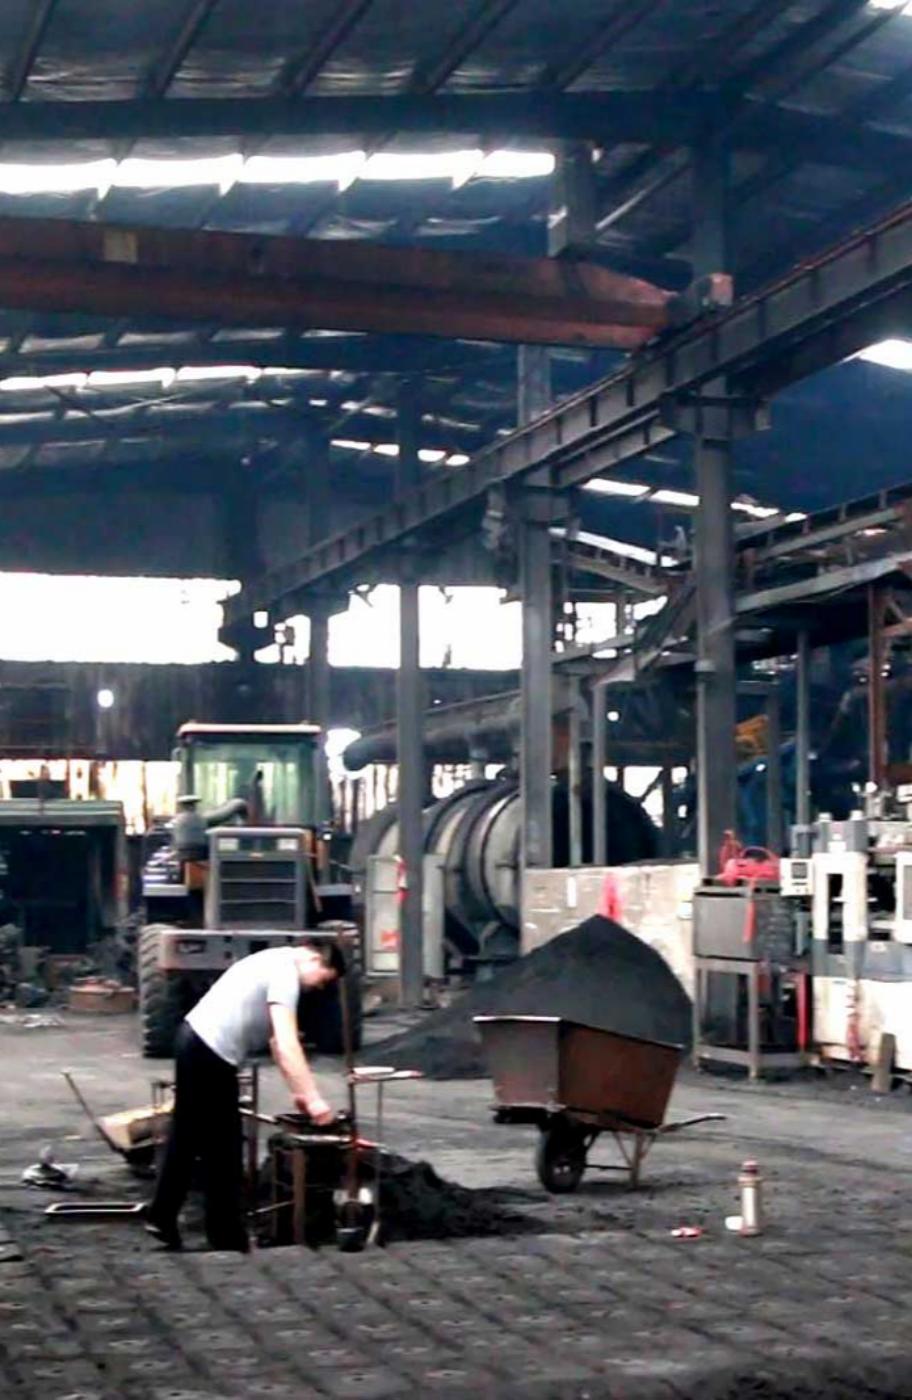
Qingdao Zhaoyuqi Machinery Co., Ltd. este un producător OEM profesionist modern de piese turnate de fier personalizate, specializat în tehnologiile de turnare în coajă și turnare cu nisip verde în China. Compania este situată în Qingdao, care este un oraș-port. Distanța de la port până la întreprinderea noastră este de doar aproximativ 1,5 ore. Ne-am specializat în turnarea personalizată cu nisip de peste douăzeci de ani și suntem furnizorul preferat de piese de turnare pentru clienții interni și de peste mări. Am început cu câțiva oameni, iar acum echipa noastră este formată din zeci de muncitori. Turnătoria noastră, care este în industrie de peste două decenii, a stăpânit controlul complet al procesului de la pregătirea nisipului, fabricarea matrițelor, turnarea până la finisare și este capabilă să furnizeze în mod constant piese turnate de înaltă performanță într-o varietate de materiale, inclusiv fontă ductilă, aliaje de fier și oțel carbon. Avantajul nostru competitiv cheie constă în combinația perfectă dintre calitate excelentă și servicii orientate către client. Suntem certificati ISO9001 și CE, cu 98% din produsele noastre exportate în Europa, America și Asia de Sud-Est, câștigând recunoaștere largă din partea partenerilor de lungă durată - mărci celebre. Toate produsele noastre de turnare cu nisip respectă cu strictețe ISO 9001 și standardele internaționale majore din industrie, iar testele interne care acoperă rezistența la tracțiune, rezistența la impact și testele interne nedistructive au câștigat încrederea clienților pe termen lung. Gradul de sferoidizare a grafitului în fontă de înaltă rezistență atinge peste 90%. Majoritatea pieselor exportate sunt utilizate în echipamente industriale, pompe, fitinguri electrice, piese de mașini agricole, transport feroviar, amenajări navale și piese de schimb auto, etc. Cu o echipă tehnică înalt calificată, putem ajusta rapid formularea amestecului de turnare și parametrii procesului de turnare în conformitate cu cerințele individuale - de la probe la scară mică până la soluții de operare la scară largă, oferind condiții de operare adecvate, la scară largă. clientul. În comparație cu concurenții noștri, oferim soluții personalizate mai flexibile, timpi de livrare mai scurti și prețuri competitive, precum și servicii complete post-vânzare, inclusiv asistență 24/7 și o garanție de 3 ani pentru toate produsele majore. Bine ați venit la noi - contactați-ne!

Piesele produse prin turnare folosind modele gazificate sunt utilizate pe scară largă în diverse industrii
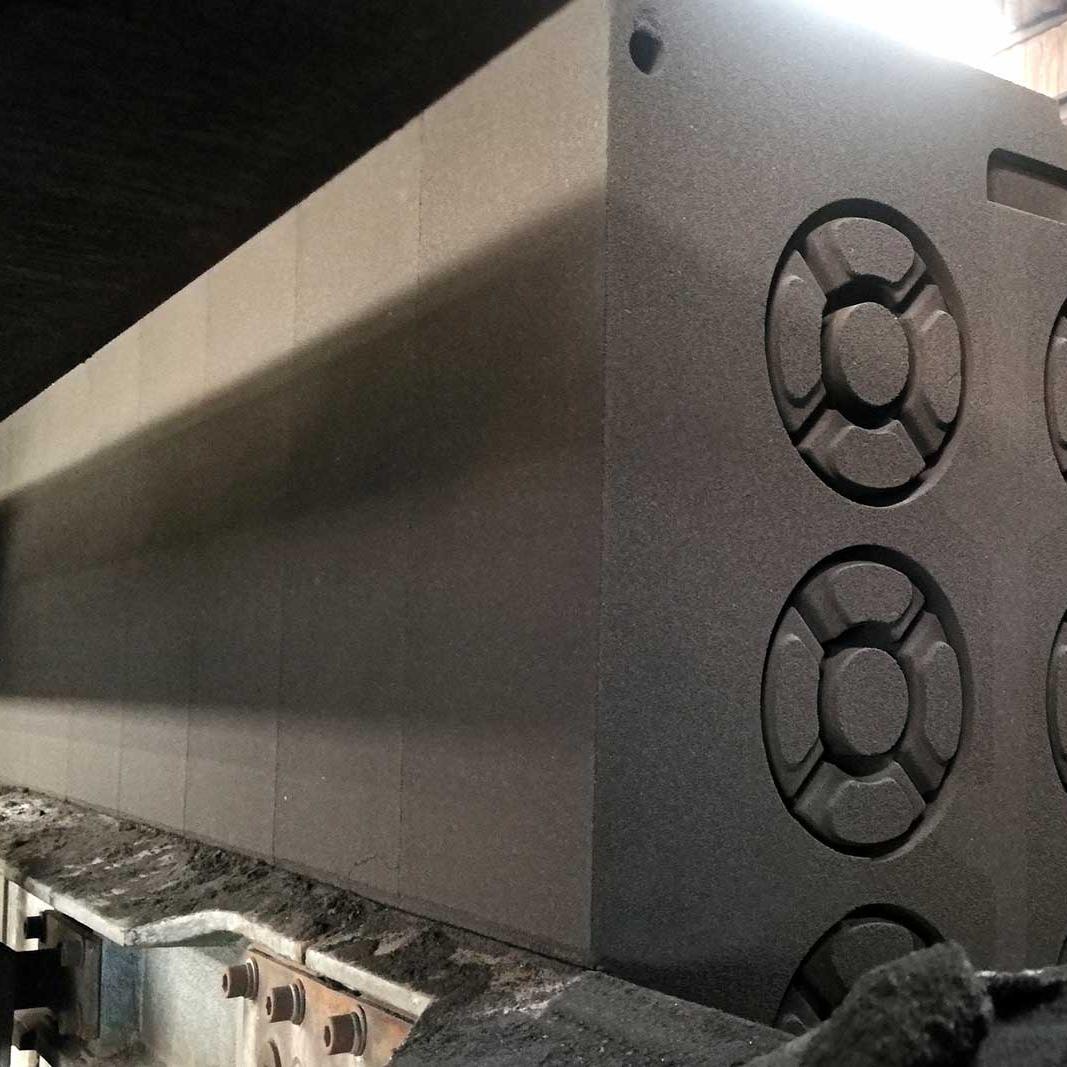
Turnarea prin gazeificare, cunoscută și sub numele de turnare cu ceară pierdută sau turnare complet arsă (EPC sau LFC pe scurt), este o tehnologie avansată de turnare ecologică de precizie care produce produse aproape de forma finală. Pentru producție se folosește polistiren spumat (EPS), din care se realizează modele solide identice cu turnarea finită. Acest proces nu necesită deschiderea matrițelor, îndepărtarea modelelor sau realizarea miezurilor individuale. Odată ce blocul de spumă este acoperit cu un strat ignifug și complet uscat, acesta este plasat în nisip de siliciu uscat nelegat, compactat folosind vibrații 3D și stabilizat sub presiune negativă. În timpul turnării, topitura la temperatură ridicată gazeifică instantaneu modelul de spumă și umple spațiul lăsat de modelul evaporat, formând o turnare finită după răcire și întărire. Avantajele cheie ale turnării folosind modele gazificate 1 Lipsa separării mucegaiului, pantelor și miezurilor separate de nisip; piesele turnate nu au linii de curățare, deformare sau de despărțire, ceea ce reduce volumul lucrărilor de curățare cu mai mult de 70%. 2 Capabil să producă forme geometrice complexe într-o singură operație: cavități adânci, pereți subțiri, găuri neregulate și structuri convexe-concave pot fi turnate într-un singur proces, simplificând foarte mult proiectarea produsului. 3 Nisipul uscat fără lianți oferă costuri de regenerare extrem de scăzute, generare mai puțină de praf și un mediu de producție mai curat în comparație cu turnarea cu argilă și rășină. 4 Proces tehnologic simplificat: sunt eliminate operațiunile de realizare a miezurilor, asamblare matrițe, preluare modele și reparare matrițe, ceea ce facilitează implementarea liniilor seriale automatizate. 5 Alocațiile minime de prelucrare cresc utilizarea materialului și reduc costurile de prelucrare secundară; O linie de producție poate comuta în mod flexibil între fontă, oțel și aliaje de aluminiu. Aplicații tipice 1 Fontă ductilă (QT400-18, QT600-3): carcase de viteze, șasiu de mașini agricole, carcase de pompe, carcase de angrenaje, suporturi pentru echipamente de construcții; 2 Componente auto: blocuri motoare, galerii de admisie, carcase puntea spate, carcase diferential; 3 Piese turnate din oțel: corpuri grele de supape, corpuri de mașini miniere, elemente structurale complexe rezistente la uzură; 4 Aliaje de aluminiu: carcase de motoare electrice, carcase de pompe de apă, carcase de supape cu mai multe canale de configurație complexă.

PROCESUL de turnare cu spumă pierdută OEM - INTRODUCERE
Acest proces este aplicabil pentru fonta ductilă QT400-18, QT600-3, fontă gri, oțel, aluminiu și aliaje de cupru, în special pentru carcasele integrate cu structuri complexe cu mai multe cavități. Precizia dimensională CT7–CT9 și rugozitatea suprafeței Ra6,3–25 µm sunt atinse, ceea ce oferă o precizie generală mai mare în comparație cu turnarea cu argilă, iar calitatea suprafeței în anumite condiții este comparabilă cu turnarea în coajă. Principiul de bază al turnării Un singur bloc de modele din spumă de polistiren (turnare, sistem de închidere și profit lipite într-un singur întreg) este acoperit cu un strat rezistent la foc pentru a izola de nisipul uscat și pentru a îndepărta gazele de piroliză formate la arderea spumei. Nisipul uscat nu conține argilă, rășini sau alți lianți; boabele de nisip libere se compactează și se fixează sub acțiunea presiunii negative a vidului, formând o formă rigidă. Când topitura la temperatură înaltă intră în contact cu spuma, are loc cracarea termică, evaporarea și arderea EPS. Un volum mare de gaze este îndepărtat prin porii acoperirii printr-un sistem de vid. Topitura umple continuu cavitatea matriței, înlocuind volumul de spumă. După răcire, vidul este îndepărtat, nisipul uscat se sfărâmă spontan, iar piesele turnate pot fi îndepărtate intacte. Sistemul de materie primă 3.1 Materiale pentru modele din polistiren expandat Granule EPS: standard pentru fontă ductilă, fontă cenușie și piese turnate din aluminiu cu o densitate de 18–20 kg/m³. Dimensiunea granulelor nu trebuie să depășească 1/9 din grosimea minimă a peretelui de turnare, coeficientul de pre-spumare ar trebui să fie de 40-60 de ori. Copolimer STMMA și EPMMA: utilizat în special pentru turnarea din oțel pentru a reduce defectele de carburare de pe suprafața pieselor turnate. 3.2 Înveliș ignifug Constă din pulbere ignifugă (făină de cuarț, bauxită, pulbere de zircon), liant, agent de suspendare și aditivi funcționali. Acoperirea se aplică cu perie sau pulverizare pe suprafața spumei în 2-3 straturi și se usucă complet în cuptoare cu temperatură scăzută. Împiedică pătrunderea metalului, susține modelele cu spumă, direcționează gazele de piroliză și împiedică pătrunderea nisipului în cavitatea matriței. 3.3 Nisip de turnătorie uscat Nisip de cuarț curățat, spălat, fără umiditate, argilă și lianți de rășină. Pentru metalele feroase se folosește nisip grosier, pentru aliajele de aluminiu - nisip fin. Nisipul rezidual nu este contaminat cu lianți organici și poate fi regenerat de un număr infinit de ori după cernuire și răcire. Procesul complet 4.1 Fabricarea și asamblarea modelelor de spumă Granulele EPS sunt pre-spumate, întărite și turnate în modele de spumă individuale; pentru produsele la scară mică, modelele pot fi realizate pe mașini CNC din foi de spumă. Elementele de spumă separate (turnare, vas de colectare, alimentatoare și profituri) sunt lipite împreună într-un singur bloc model pentru a elimina golurile de la îmbinări. 4.2 Aplicarea stratului ignifug și uscare Întregul bloc model este scufundat sau vopsit prin pulverizare cu un strat special pentru modele gazeificate în 2-3 straturi, apoi complet uscat în cuptoare cu temperatură joasă. Umiditatea reziduală va cauza formarea de pungi de gaz în timpul turnării. 4.3 Compactarea prin vibrații tridimensionale într-un balon vidat Montarea balonului pe o masă vibrantă, așezarea stratului inferior de nisip de 50–100 mm grosime și compactarea acestuia prin vibrație; Plasarea unui bloc model de spumă complet uscat în interiorul balonului; umplere strat cu strat cu nisip uscat cu vibrație triaxială sincronă (X/Y/Z) timp de 30-60 de secunde pentru a umple complet toate cavitățile interne, nervurile și găurile mici; Sigilarea părții superioare a balonului cu folie de plastic și conectarea unei pompe de vid, stabilizând presiunea negativă la nivelul de -0,04...-0,08 MPa; presiunea atmosferică fixează nisipul liber într-o formă rigidă. 4.4 Turnare continuă în vid Un vid este menținut în timp ce fierul, oțelul sau aluminiul topit sunt turnați uniform. Spuma este gazeificată continuu, iar vidul îndepărtează sincron gazele de ardere de fisurare, asigurând umplerea stabilă a matriței până la umplerea completă a profiturilor. 4.5 Răcirea, răsturnarea balonului și deformarea După ce piesele turnate s-au solidificat și s-au răcit complet, vidul este oprit și presiunea negativă este îndepărtată. Balonul se răstoarnă; nisipul uscat nelegat se sfărâmă spontan, separându-se de piese turnate. Nisipul rezidual este cernut, răcit și returnat la următorul ciclu de producție. 4.6 Curăţare şi tratare termică Îndepărtarea coloanelor de spumă şi a tamponelor integrate, sablare pentru a îndepărta reziduurile de acoperire de pe suprafeţe. Piesele turnate din fontă ductilă (QT400-18, QT600-3) sunt recoapte sau normalizate după cum este necesar, după care sunt supuse controlului proprietăților dimensionale și mecanice și sunt trimise spre depozitare.
Piesele turnate din fontă și oțel de calitate stabilă, corespund exact desenelor. Termenele de livrare sunt întotdeauna respectate.
Alexey
ClientDiferitele tehnologii de turnare vă permit să comandați piese de orice complexitate. Suportul tehnic este foarte profesionist.
Ivan
ClientFabrica efectuează atât comenzi de probă mici, cât și loturi mari de masă.