

-


-


-


-


WeChat

-
whatsapp


Produse





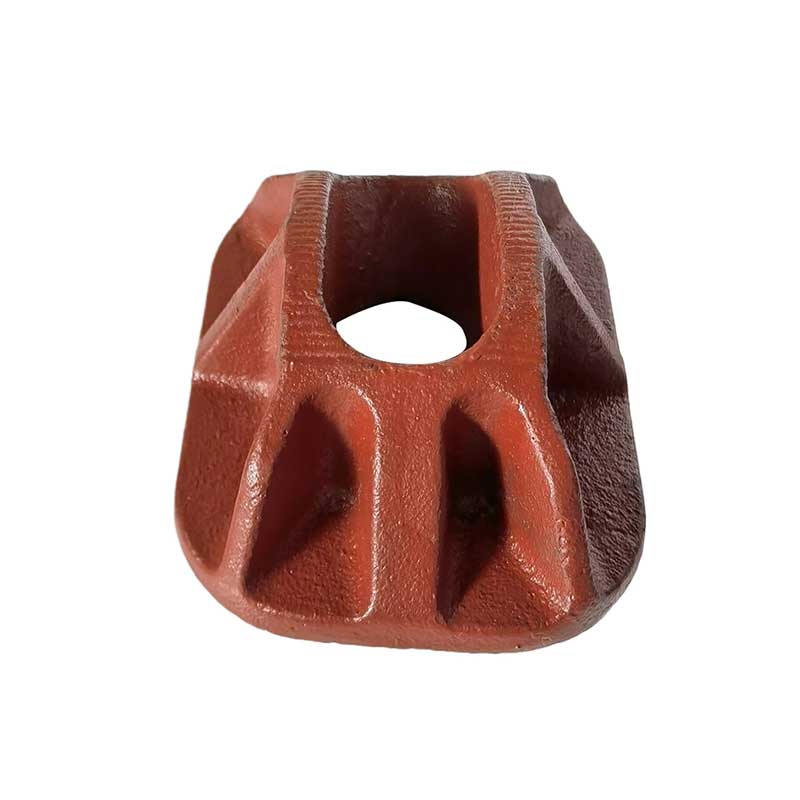
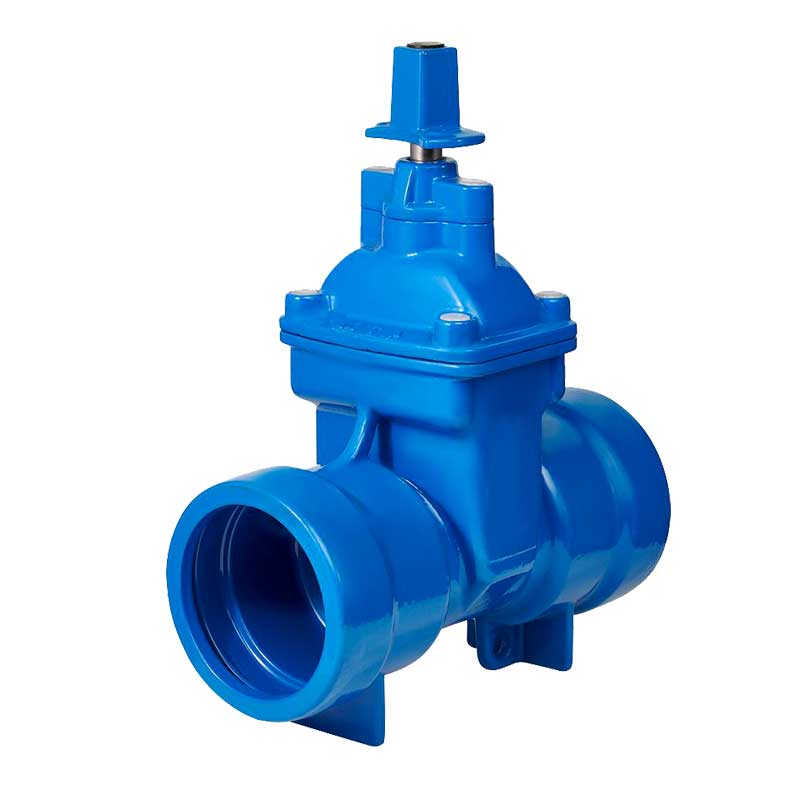
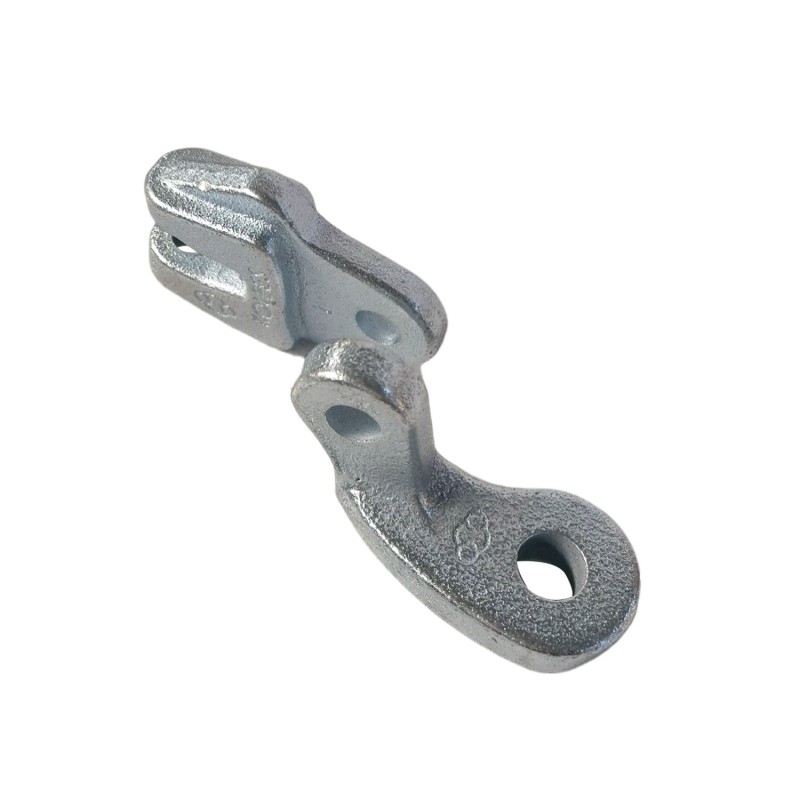
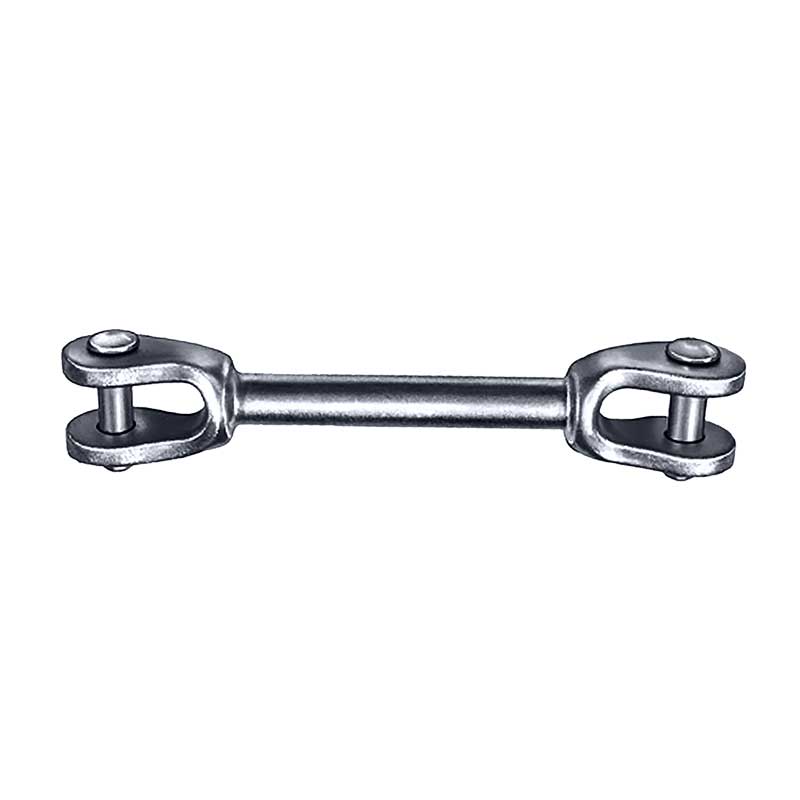
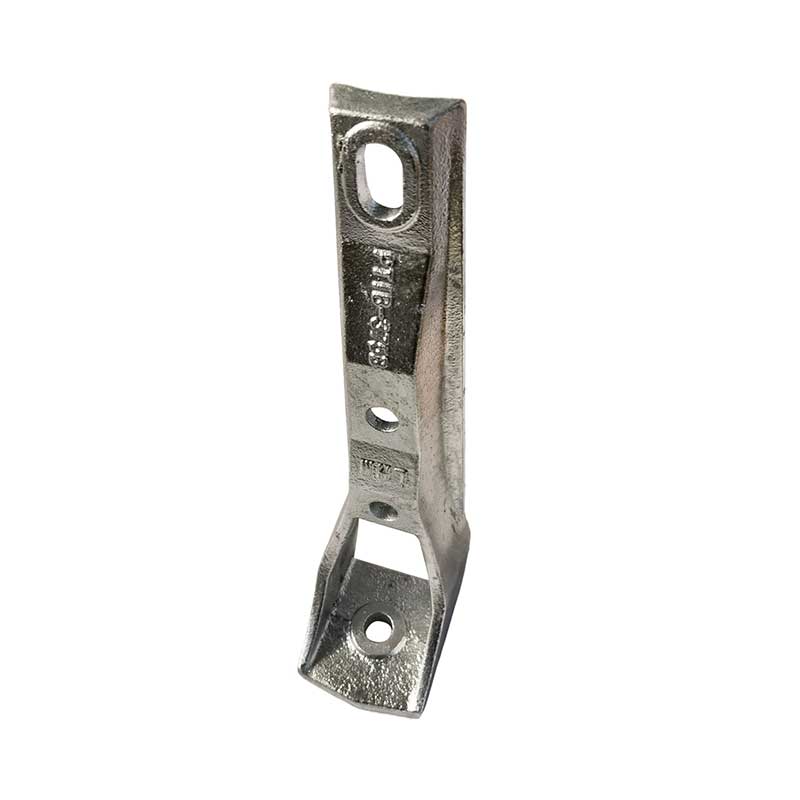
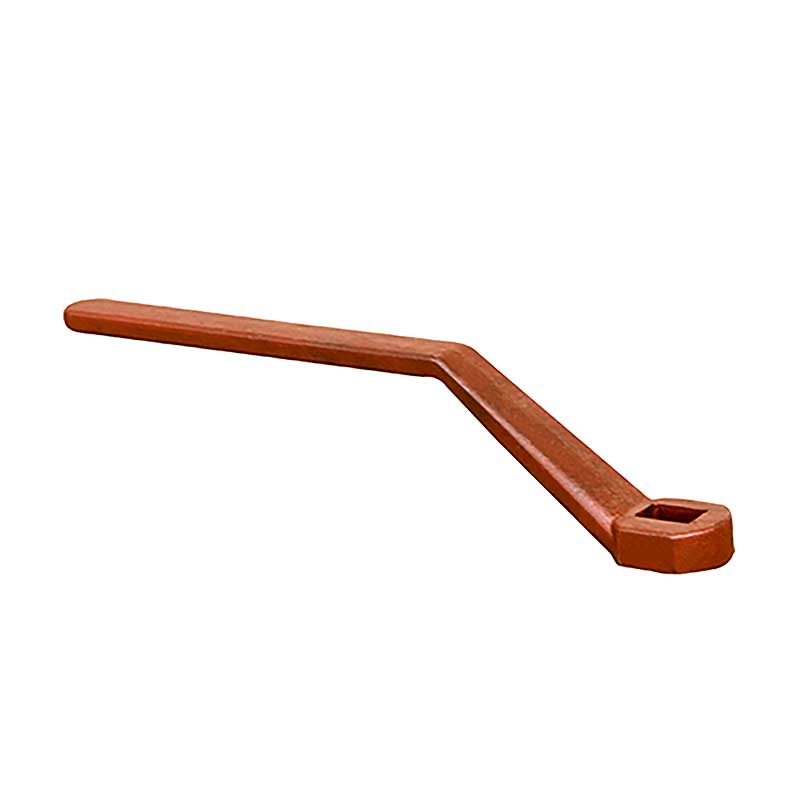
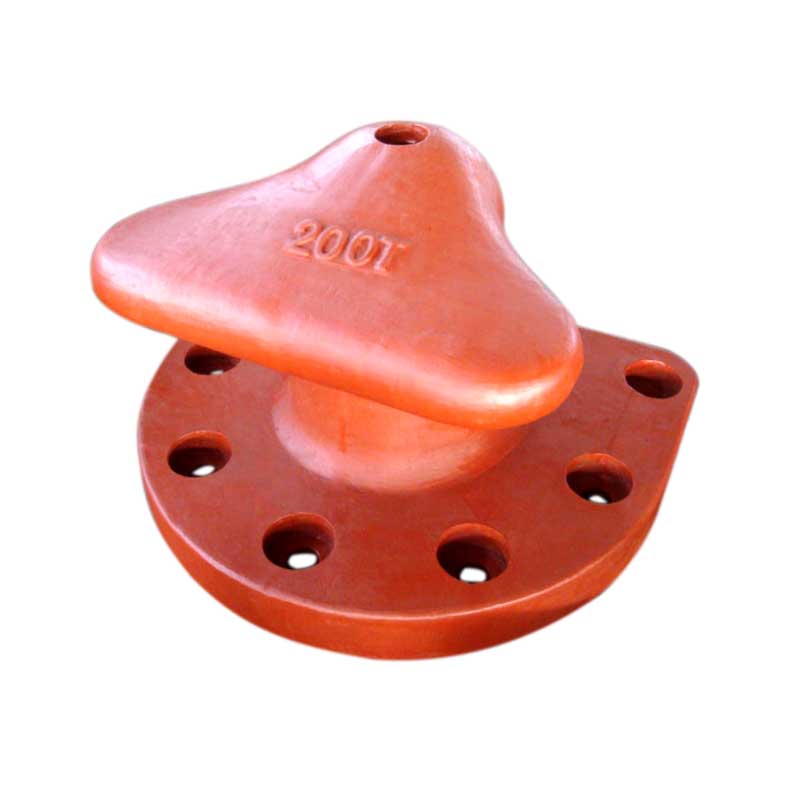
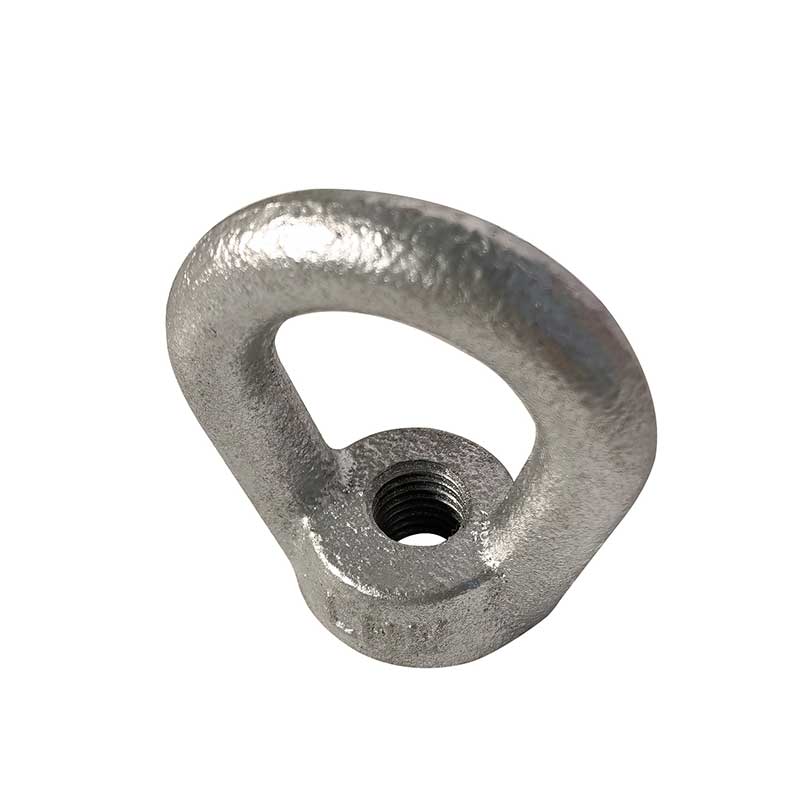
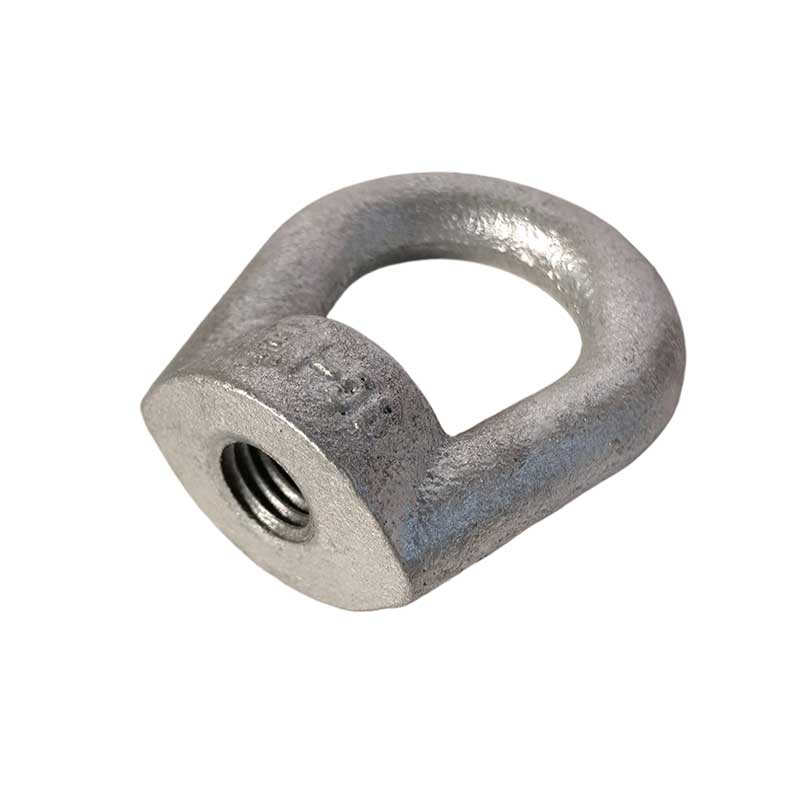
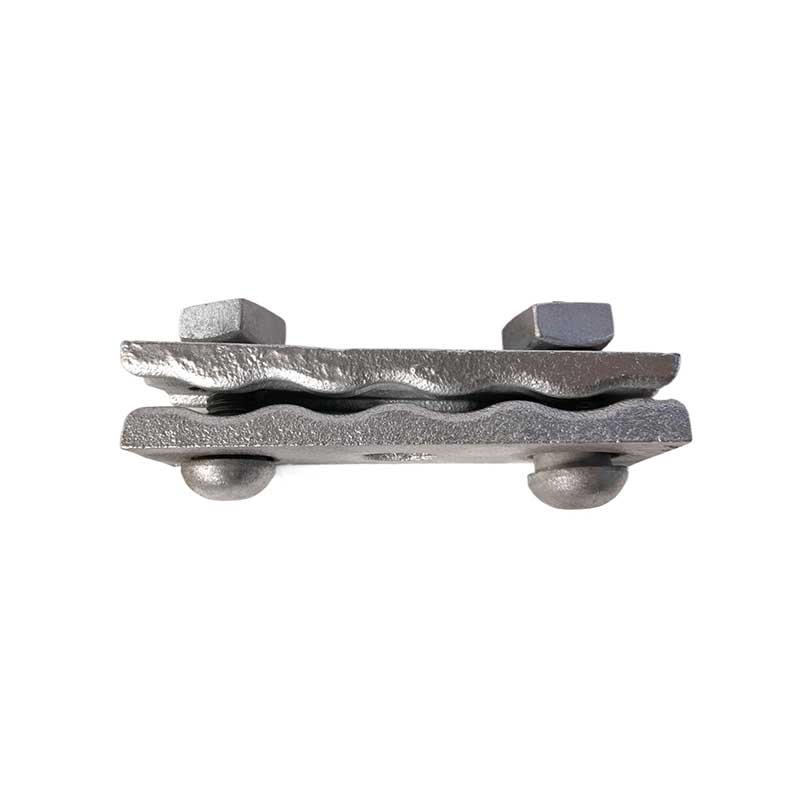
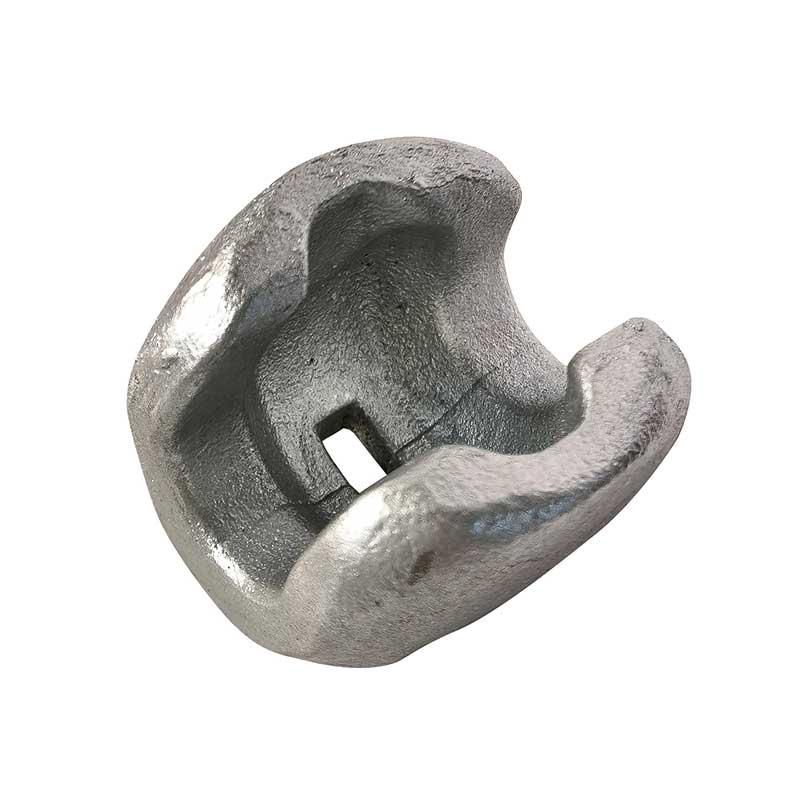
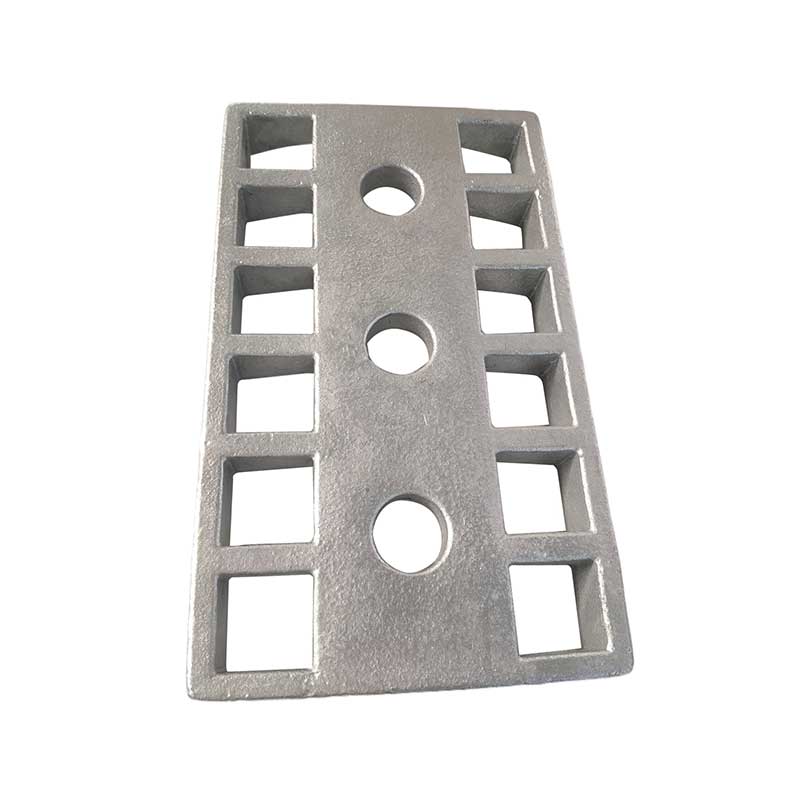
Piese turnate cu nisip cu acoperire
Se folosește nisip acoperit (de coajă), format din nisip de cuarț, preacoperit cu rășină fenolică termoplastică și un întăritor - hexametilentetramină. Placa modelului din metal este încălzită la 180–340 °C.
Descriere
marker

Descrierea produsului
Procesul de turnare a carcasei (turnare la cald cu nisip acoperit, specializat pentru turnarea de precizie a metalelor feroase)
Principiul procesului
Se folosește nisip acoperit (de coajă), format din nisip de cuarț, preacoperit cu rășină fenolică termoplastică și un întăritor - hexametilentetramină. Placa modelului din metal este încălzită la 180–340 °C. Când nisipul acoperit intră în contact cu temperaturi ridicate, rășina se topește rapid, se reticulă și se întărește, formând o înveliș de nisip dur și subțire pe suprafața plăcii modelului. Odată îndepărtată carcasa, cele două jumătăți de matriță sunt unite împreună pentru a forma cavitatea matriței. Nisipul uscat este turnat în jurul exteriorului carcasei pentru sprijin înainte de turnarea fierului topit, echilibrând costul turnării cu nisip cu precizia dimensională a turnării de precizie.
Materii prime speciale
Nisip de turnare: nisip fin acoperit cu 2,5-4% conținut de rășină; regenerabilitate scăzută.
Placă de model: o matriță despicată din oțel turnat sau fontă, care are rezistență ridicată la căldură, rezistență la uzură și durată lungă de viață cu utilizare repetată.
Agent de degajare: stearat de calciu și ulei de silicon pentru a preveni lipirea stratului de nisip de matriță.
Materiale feroase utilizate: piese de precizie mici și medii din fontă gri și ductilă, cum ar fi arbori cu came, angrenaje, scaune supape și carcase hidraulice.
Diagrama tehnologică pas cu pas a procesului de turnare a matriței
Piese turnate din fier în starea de livrare, produse prin turnare în cochilie
Proces standard în șase etape
(1) Încălzirea plăcuței modelului metalic și aplicarea agentului de degajare
Încălziți matrița la 200–280 °C și aplicați agentul de degajare uniform pentru a asigura îndepărtarea liberă a stratului de nisip.
(2) Aplicarea nisipului folosind un buncăr de basculare (operație de bază)
Apăsați placa modelului încălzită pe buncărul de depozitare a nisipului și răsturnați întregul ansamblu pentru a acoperi complet suprafața modelului cu nisip acoperit. Țineți apăsat timp de 8-15 secunde. Nisipul de suprafață este încălzit pentru a se întări într-o coajă tare, în timp ce nisipul liber neîncălzit este turnat înapoi în buncăr.
(3) Întărirea suplimentară (burnout) a matriței de coajă
Transferați placa model cu învelișul de nisip format într-un cuptor de întărire secundar la 180-220°C timp de 30-90 de secunde pentru a crește rezistența termică a învelișului. Grosimea carcasei este controlată între 8-15 mm.
(4) Îndepărtarea carcasei, realizarea miezurilor și asamblarea semi-maturilor
Scoateți jumătatea finisată din matriță folosind mecanismul de ejectare. Pentru piesele cu cavități interioare, miezurile sunt realizate din nisip acoperit în același timp, apoi jumătățile superioare și inferioare sunt aliniate și fixate împreună.
(5) Instalare în balon pentru întărire și umplere
Așezați matrița de coajă asamblată în balon și umpleți spațiul din jurul acesteia cu nisip de sprijin uscat pentru a preveni extinderea și crăparea carcasei în timpul turnării. Turnați fonta topită la o temperatură fixă de 1400–1460 °C.
(6) Răcire, decojire și curățare
După răcire timp de 4-12 ore, distrugeți coaja de nisip și îndepărtați piesele turnate. Îndepărtați spruces și sprues, efectuați sablare, detectarea defectelor și prelucrarea finală.
Principalele avantaje și dezavantaje ale turnării shell-ului
Avantaje (comparativ cu turnarea convențională cu nisip)
Precizie crescută semnificativ: toleranță dimensională CT9–CT11, dimensiuni stabile și repetabilitate excelentă în producția de masă.
Suprafață netedă: rugozitatea suprafeței Ra 6–25 µm cu strat minim de ars, ceea ce reduce semnificativ alocațiile pentru strunjire, frezare și șlefuire.
Capacitate excelentă de a forma piese turnate cu pereți subțiri: Rigiditatea ridicată a matriței de coajă asigură producția stabilă de piese turnate din fontă cu pereți subțiri de 2-3 mm grosime, topografie complexă și găuri mici.
Consum extrem de redus de nisip: doar un strat subțire de coajă formează cavitatea; consumul de nisip este doar 1/10 din cel pentru turnarea convențională cu nisip.
Foarte compatibil cu automatizarea: compatibil cu liniile automate pentru producția de matrițe în formă de coajă în producție de masă continuă.
Structură omogenă de turnare: permeabilitatea controlată la gaz a carcasei reduce semnificativ defectele, inclusiv găurile de gaz și incluziunile de zgură.

contactati-ne
Produse populare conexe
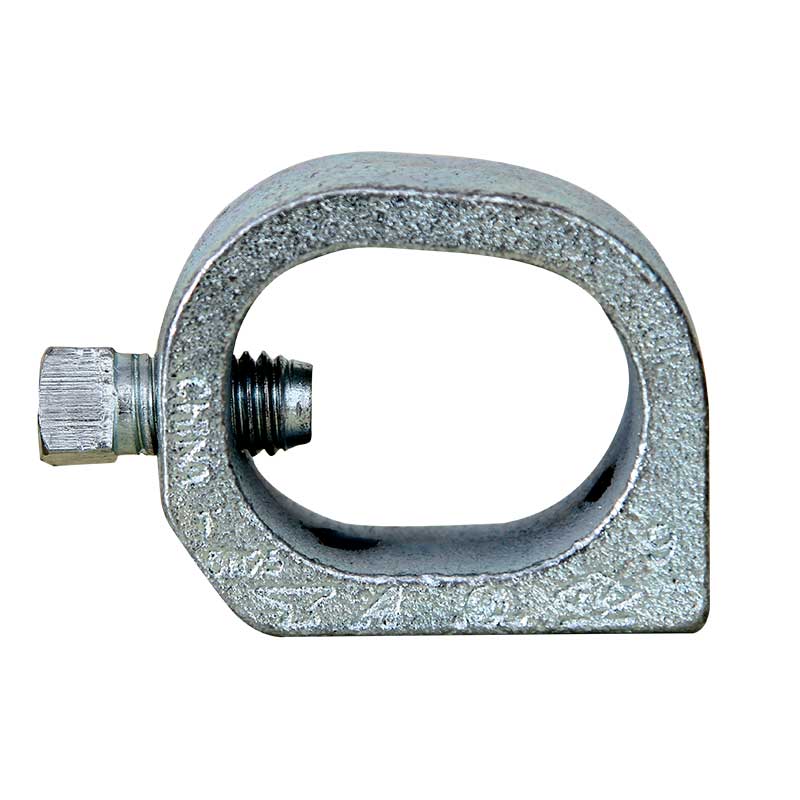
Clemă fasciculă
Producător certificat ISO de cleme de grindă grea. Soluții de turnare personalizate folosind nisip de argilă și turnare în cochilii. Omologat CE, UL, FM. Prețuri directe din fabrică pentru piețele din SUA și UE. Solicitați o ofertă astăzi.

Piese de schimb pentru pompe
În sistemele hidraulice industriale, componentele cheie ale pompelor și supapelor sunt factori critici care determină capacitatea de încărcare a presiunii, etanșeitatea și durata de viață a întregului echipament.
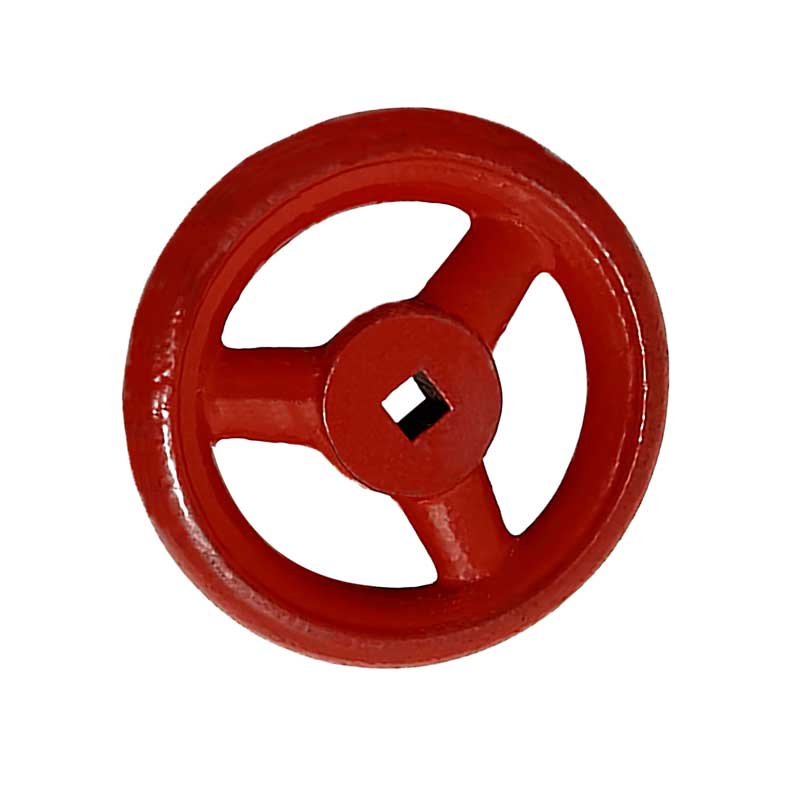
Roată de mână cu supapă
Roți de mână industriale durabile pentru robinete cu șarță, robinete cu șarță și robinete fluture. Opțiuni de înaltă rezistență din fontă, oțel și aluminiu cu butuci prelucrați cu precizie. Producător certificat ISO 9001 care oferă servicii OEM/ODM. Livrare globală din Qingdao, China.
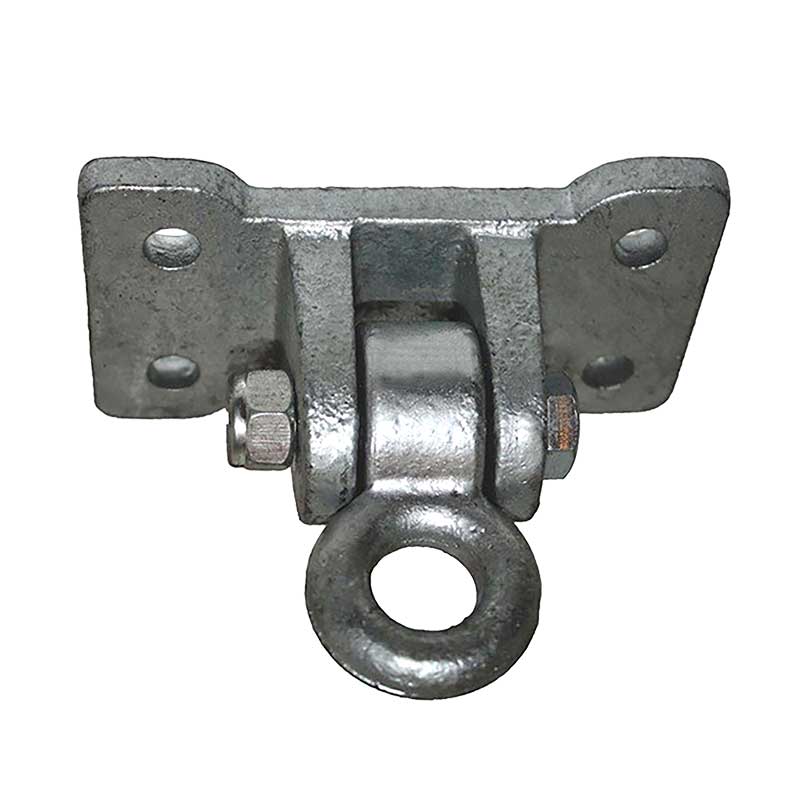
Suport pivotant pentru bretele
Elemente de fixare pivotante de înaltă performanță pentru contravântuirea seismică a țevilor, conductelor și canalelor de cabluri. Turnătorie certificată ISO 9001 care oferă componente din oțel turnat/fier prelucrate cu precizie la comandă. Conform cu standardele ASCE 7, IBC și EN. Export în SUA, UE și America de Sud.
Conector suspendat
Clema noastră de fixare turnată în nisip este un accesoriu de linie specializat, durabil, proiectat pentru liniile electrice aeriene, sistemele de bare colectoare ale stațiilor și noile conexiuni la rețeaua de energie.
Clemă pentru fire tip
Colierul nostru tip tip de transmisie turnat în nisip este un ancoraj rezistent special conceput pentru linii aeriene de distribuție, turnuri de transmisie și sisteme de stabilizare a stâlpilor.
Accesorii pentru utilaje miniere
Fonta cenușie (SCh250, SCh300) este utilizată pe scară largă pentru cadrele mașinilor, blocurile motoarelor și părțile caroseriei datorită prelucrării sale bune și capacității de a amortiza vibrațiile.
culbutorul mașinii
Culbutori din fontă de înaltă calitate pentru motoarele de automobile. Fabricat din fontă de calitate superioară QT450/QT500 cu suprafețe de lucru prelucrate CNC. Turnătoria este certificată ISO 9001 și IATF 16949. Rezistență ridicată la oboseală și rezistență la uzură. Export în întreaga lume din Qingdao, China.
Fitinguri pentru țevi
Fiind fitinguri cheie concepute pentru sistemele de apă și apă uzată, conducte municipale, instalații sanitare pentru clădiri și alte aplicații critice, fitingurile noastre premium din fontă sunt produse prin turnare cu nisip din fontă topită.
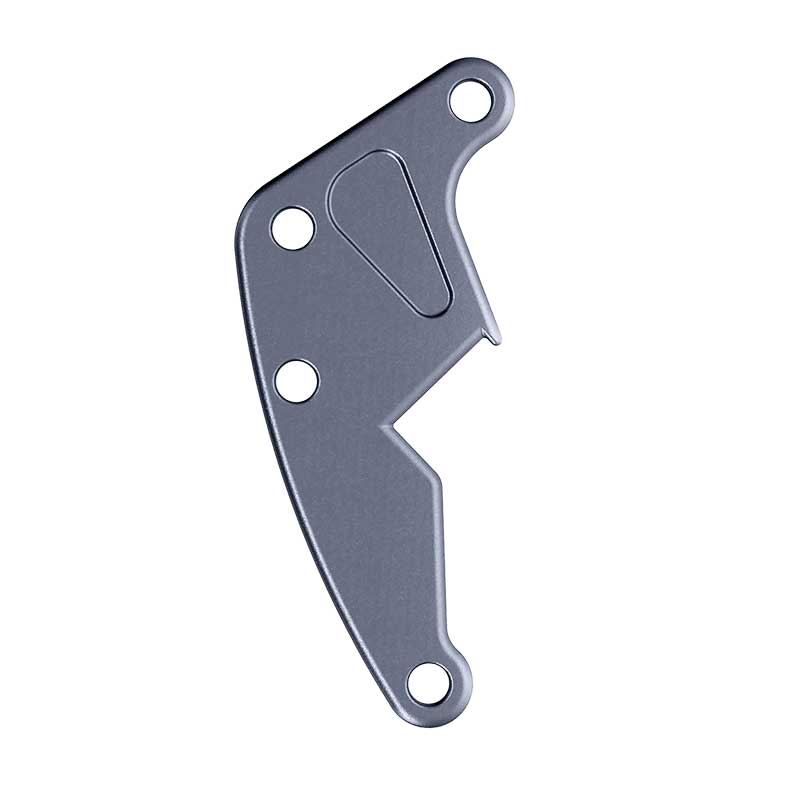
Placa furcii
Placa noastră de conectare a energiei turnate în nisip este un element portant critic de armătură liniară, special concepută pentru liniile electrice aeriene, suporturile de izolație a stațiilor și sistemele de suspensie în rețelele de energie regenerabilă.
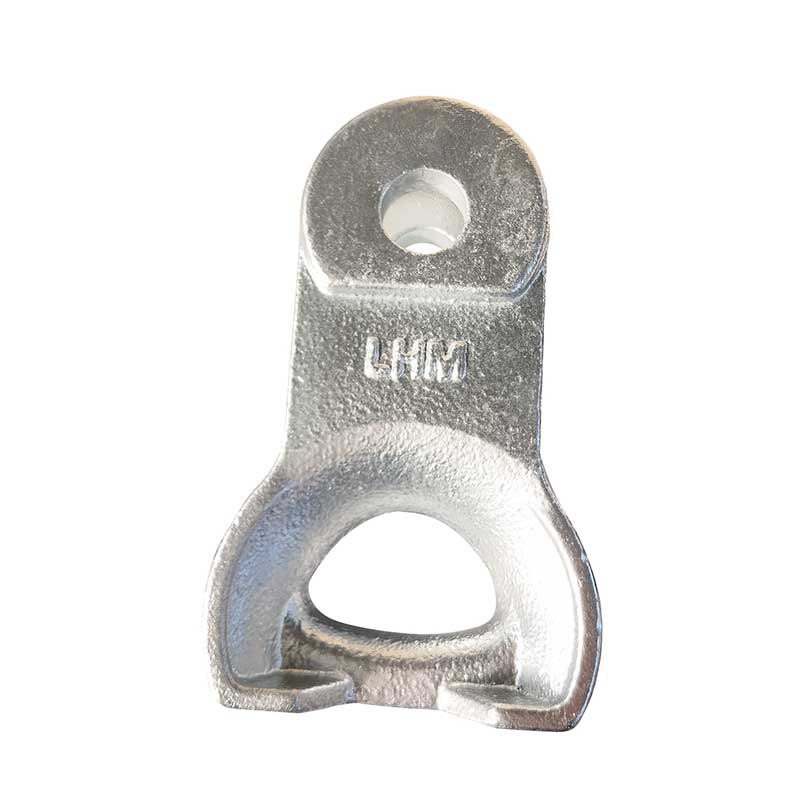
Ochi de cuib
Ochiul nostru de priză turnat în nisip este un element de conectare multifuncțional de înaltă rezistență, special conceput pentru liniile electrice aeriene, șirurile izolatoare ale stațiilor și sistemele aeriene ale rețelei de distribuție.
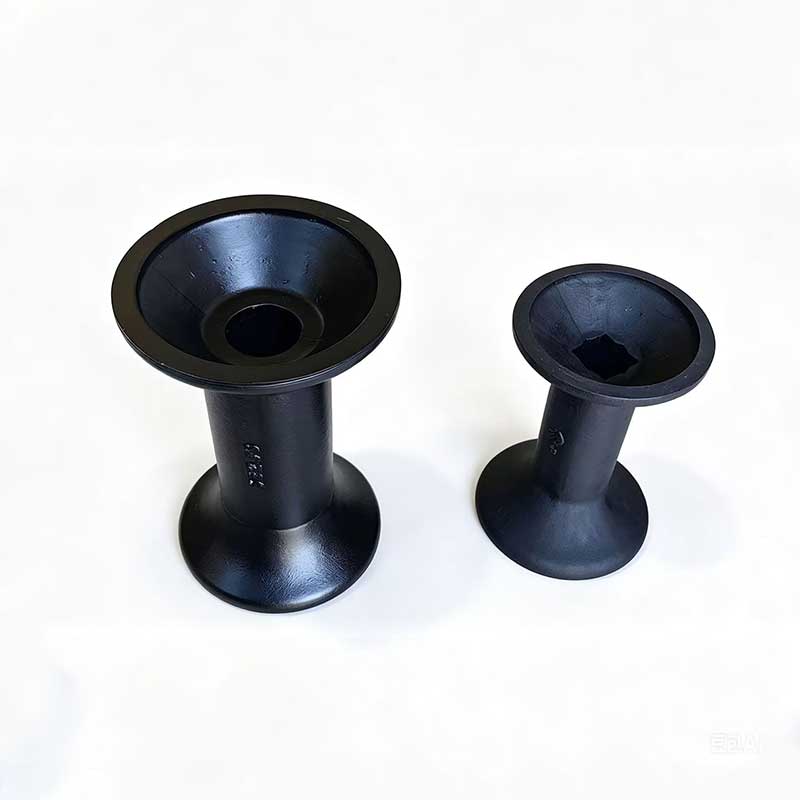
Piese pentru masini agricole
Mașinile agricole funcționează în condiții dure de câmp cu sarcini mari, unde fiabilitatea pieselor de schimb determină direct timpul de funcționare și eficiența recoltării.
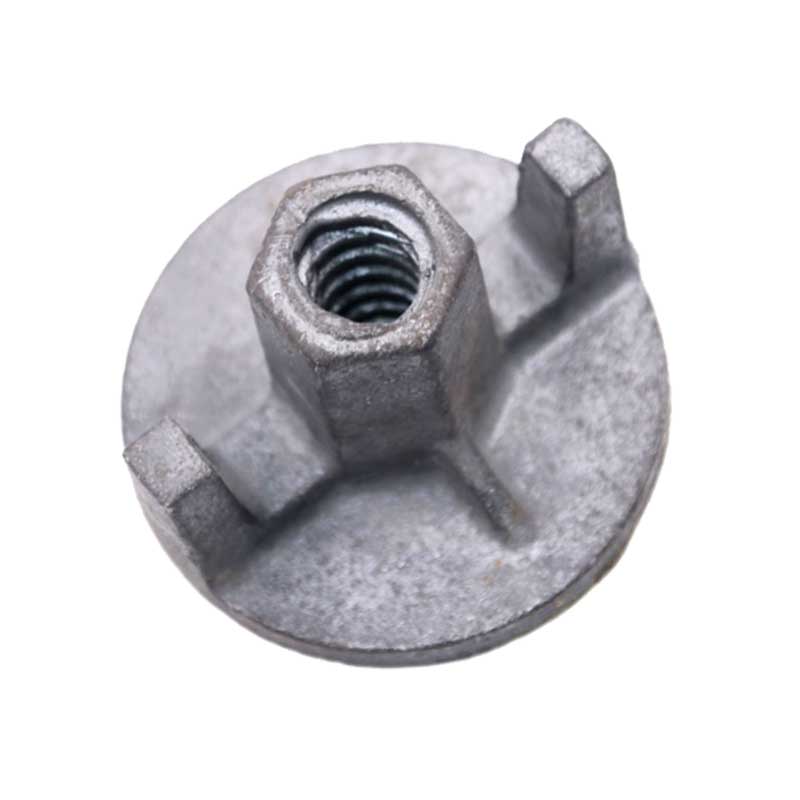
Piuliță din fontă
În vastul domeniu al elementelor de fixare industriale, piulițele din fontă sunt o componentă de bază, dar extrem de importantă. Datorită eficienței ridicate a costurilor și proprietăților mecanice stabile, ele sunt utilizate pe scară largă în diverse conexiuni structurale care necesită rezistență, fiind în același timp sensibile la costuri.
Mașină de spălat
Spălatorul nostru de forță de turnare cu nisip este un element de transfer al sarcinii grele special conceput pentru fitinguri de linii electrice, echipamente de substație și conexiuni la structurile de susținere.
Grinzi
Structura noastră cu grinzi turnate în nisip este un element structural de înaltă rezistență, conceput special pentru plăci de construcție, sisteme de tavane suspendate și platforme industriale.
Rotor pompei
Rotoare de pompe turnate de înaltă eficiență pentru aplicații industriale, agricole și marine. Turnare de precizie din oțel inoxidabil SS304/316, oțeluri duplex, fontă și bronz. Certificat ISO 9001, echilibrare dinamică și prelucrare CNC. Serviciile OEM și ODM sunt disponibile. Livrare globală din Qingdao.